Sa
Ang kapal ng pader ay ang unang numero na dapat kontrolin ng linya ng extrusion, at ito rin ang unang parameter na naaanod kapag inaayos ng mga operator ang bilis ng pull-off, bilis ng turnilyo, o temperatura ng ulo sa pamamagitan ng kamay. Sa isang 600 V cable na may 1.0 mm insulation wall, ang isang 0.05 mm eccentricity ay maaaring i-cut ang minimum na pader sa 0.85 mm. Iyan ay sapat na upang mabigo ang isang nakagawiang pagsubok sa pagtiis ng AC, kahit na ang karaniwang kapal ay mukhang tama. Ito ay kung saan ang pag-automate ng proseso ng extrusion para sa mga de-koryenteng bahagi ay kumikita ng pagbabalik nito.
Inililipat ng automation ang desisyon mula sa mga kamay ng operator patungo sa isang closed-loop na controller. Kapag tumakbo na ang linya, patuloy na isinasaayos ng system ang bilis ng turnilyo, bilis ng paghatak, at presyon ng crosshead upang manatili sa loob ng masikip na bintana ang sinusukat na diameter at kapasidad. Ang resulta ay isang produkto na pumasa sa dielectric testing na mas maaasahan at isang proseso na gumagamit ng mas kaunting polymer kaysa sa isang manu-manong nakatutok na linya.
Ano ba talaga ang Kinokontrol ng Automation sa isang Cable Extrusion Line
Madaling isipin ang extrusion automation bilang simpleng pagdaragdag ng PLC sa electrical panel. Sa pagsasagawa, ang modernong electrical-component extrusion line ay gumagamit ng ilang independiyenteng control loops na nagsi-synchronize sa paligid ng isang master speed reference.
Temperatura at Matunaw na Presyon
Ang bariles ng isang extruder ay nahahati sa apat hanggang anim na heating zone, bawat isa ay may sariling thermocouple at PID controller. Sa isang well-tuned na linya, ang deviation mula sa setpoint ay mananatili sa loob ng ±1.5°C. Kapag ang paglihis ay umakyat sa itaas ng ±5°C, sapat na nagbabago ang daloy ng pagkatunaw upang makagawa ng nakikitang pagbabago sa panlabas na diameter. Pinapanatili ng automation na maliit ang mga deviation ng zone at sinusubaybayan ang presyon ng ulo, na siyang tunay na tagapagpahiwatig ng lagkit ng natutunaw.
Bilis ng Screw, Bilis ng Linya, at Feedback
Ang tornilyo ay nagbibigay ng matunaw na output, at tinutukoy ng haul-off unit ang linear na bilis ng cable. Sa isang awtomatikong linya, kino-compute ng control system ang ratio mula sa feedback sa diameter at inaayos muna ang bilis ng turnilyo, habang pinapanatili ng pull-off ang bilis ng linya na pare-pareho. Pinaliit nito ang oras sa pagitan ng paglihis ng diameter at pagwawasto. Ang optical diameter gauge at capacitance sensor ay ang dalawang pinakakaraniwang feedback device. Ang capacitance signal ay lalong kapaki-pakinabang para sa foamed PE, kung saan ito ay nagpapahiwatig ng expansion ratio na mas mahusay kaysa sa diameter lamang.
Co-Extrusion Layer Ratio
Kapag ang isang cable ay may dalawang-layer o tatlong-layer na istraktura, ang bawat layer ay may sariling extruder. Ang ratio sa pagitan ng mga layer ay dapat panatilihing matatag upang maiwasan ang isang tuyong lugar sa interface. Kinokontrol ng automation ang bilis ng bawat turnilyo na nauugnay sa bilis ng master line, gamit ang mga gravimetric feeder o load cell sa mga hopper upang sukatin ang polymer weight sa real time.
Ang Mga Materyales at Pagpapahintulot na Nagpapaiba sa Electrical Extrusion
Ang pagpilit ng isang plastic na profile para sa isang window frame at ang pagpilit ng pagkakabukod ng kawad ay mukhang magkatulad, ngunit ang aplikasyon ng mga bahagi ng kuryente ay naglalagay ng mas mahigpit na mga limitasyon sa huling produkto. Para sa mga cable na pinamamahalaan ng IEC 60502-1, UL 44, o GB/T 12706, ang pinakamababang kapal ng insulation ay isang mandatoryong item sa inspeksyon. Ang mga automated na linya ay nagpapanatili ng average na kapal ng pader na mas malapit sa nominal na halaga, na nangangahulugang mas kaunting polymer ang kinakailangan upang magarantiya ang pinakamababa. Sa pagsasagawa, madalas itong isinasalin sa isang 3% hanggang 7% na pagtitipid ng materyal sa layer ng pagkakabukod.
| materyal | Pangunahing Kinakailangang Dielectric | Hamon sa Automation |
|---|---|---|
| PVC | Matatag na insulation resistance sa 70°C | Malawak na window ng pagpoproseso, ngunit ang nakakasira na build-up ay nakakaapekto sa presyon ng ulo sa paglipas ng panahon |
| XLPE | Napakababa ng moisture absorption at mataas na breakdown strength | Nangangailangan ang cross-linking step ng tumpak na temperatura ng pagkatunaw at koordinasyon ng bilis ng linya |
| PE Foam | Mababang dielectric na pare-pareho para sa mataas na bilis ng paghahatid ng data | Ang vacuum at gas injection ay nangangailangan ng mabilis na capacitance-based na feedback |
| Silicone Rubber | Mataas na paglaban sa temperatura para sa mga kable ng EV at appliance | Malambot na matunaw na may mababang lakas ng makunat; dapat mahigpit na kontrolin ang tensyon sa paghakot |
| Teflon | Napakahusay na dielectric at chemical resistance | Ang mga corrosive off-gas at mataas na natutunaw na lagkit ay nangangailangan ng corrosion-resistant na disenyo ng turnilyo at bariles |
Tinutulak ng bawat materyal ang diskarte sa automation sa ibang direksyon. Para sa PVC at XLPE, ang katatagan ng temperatura at line-speed trim ang mga pangunahing priyoridad. Para sa foamed PE, ang controller ay dapat tumugon sa capacitance drift sa loob ng ilang segundo. Para sa silicone at Teflon, ang lagkit ay nagbabago nang malaki sa kahabaan ng bariles na ang pressure-side tuning ay nagiging mas mahalaga kaysa sa temperature-side tuning.
Ano ang Hahanapin Kapag Bumili ng Automated Extrusion Line
Ang desisyon na mamuhunan sa isang awtomatikong linya ay dapat na hinihimok ng gastos ng scrap at rework, hindi ng mga pampaganda ng control panel. Kung ang isang linya ay gumagawa ng 1,000 km ng cable bawat taon at tinatanggihan ang 2% nito dahil sa insulation wall deviation, ibinabalik na ang 2% na may closed-loop control ay nagbabayad para sa malaking bahagi ng capital cost ng isang modernong extruder upgrade.
Kapag sinusuri ang isang supplier, ang mga sumusunod na punto ay pinakamahalaga.
- Dapat gumamit ang closed-loop diameter control ng hindi bababa sa dalawang measurement axes, para makita ang eccentricity habang gumagalaw pa rin ang cable.
- Dapat itala ng PLC ang mga variable ng proseso bawat segundo at panatilihin ang data para sa hindi bababa sa isang shift ng produksyon. Ginagawa nitong posible na masubaybayan ang isang problema sa kalidad pabalik sa isang partikular na pagbabago ng bilis.
- Ang crosshead at turnilyo ay dapat tumugma sa polimer na pamilya na iyong pinoproseso. Ang isang crosshead na idinisenyo para sa PVC foam ay hindi gagawa ng unipormeng semi-conductive layer sa isang XLPE line.
- Ang istraktura ng alarma ay dapat na nakabatay sa drift. Ang isang babala kapag ang presyon ng natutunaw ay lumihis ng higit sa 8% mula sa average na tumatakbo nito ay maaaring maiwasan ang pinsala sa crosshead bago ang ganap na pagsasara.
Ang bilis ay isa ring paalala kung bakit hindi napag-uusapan ang automation. Sa 200 m/min, ang cable ay gumagalaw ng higit sa 3 m bawat segundo. Ang isang closed-loop na controller ay tumutugon sa mga millisecond, habang ang isang operator na umaabot sa isang knob ay nagbibigay-daan sa ilang metro ng off-spec na cable na dumaan.
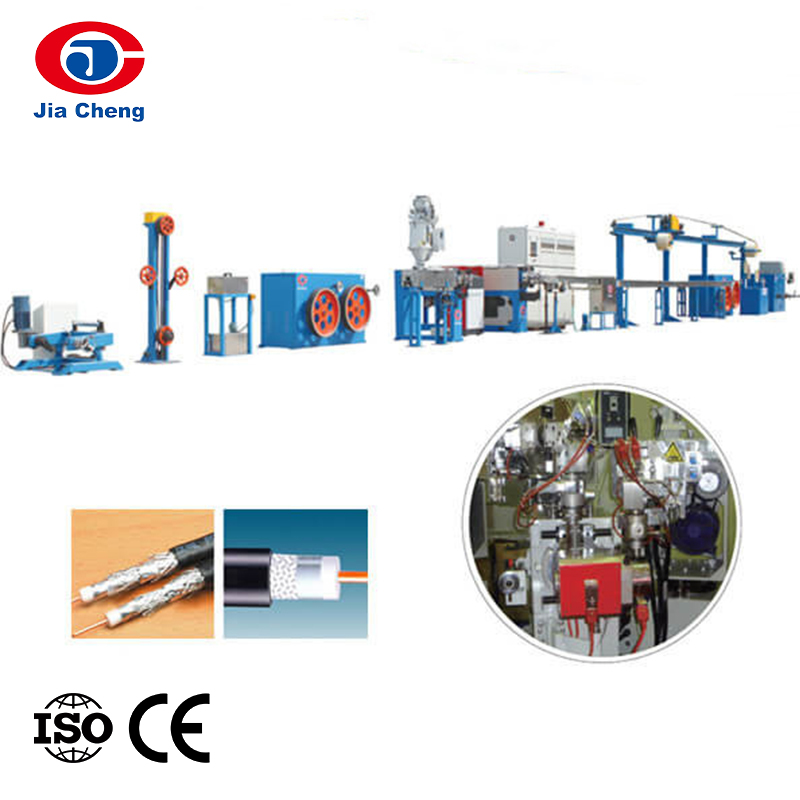
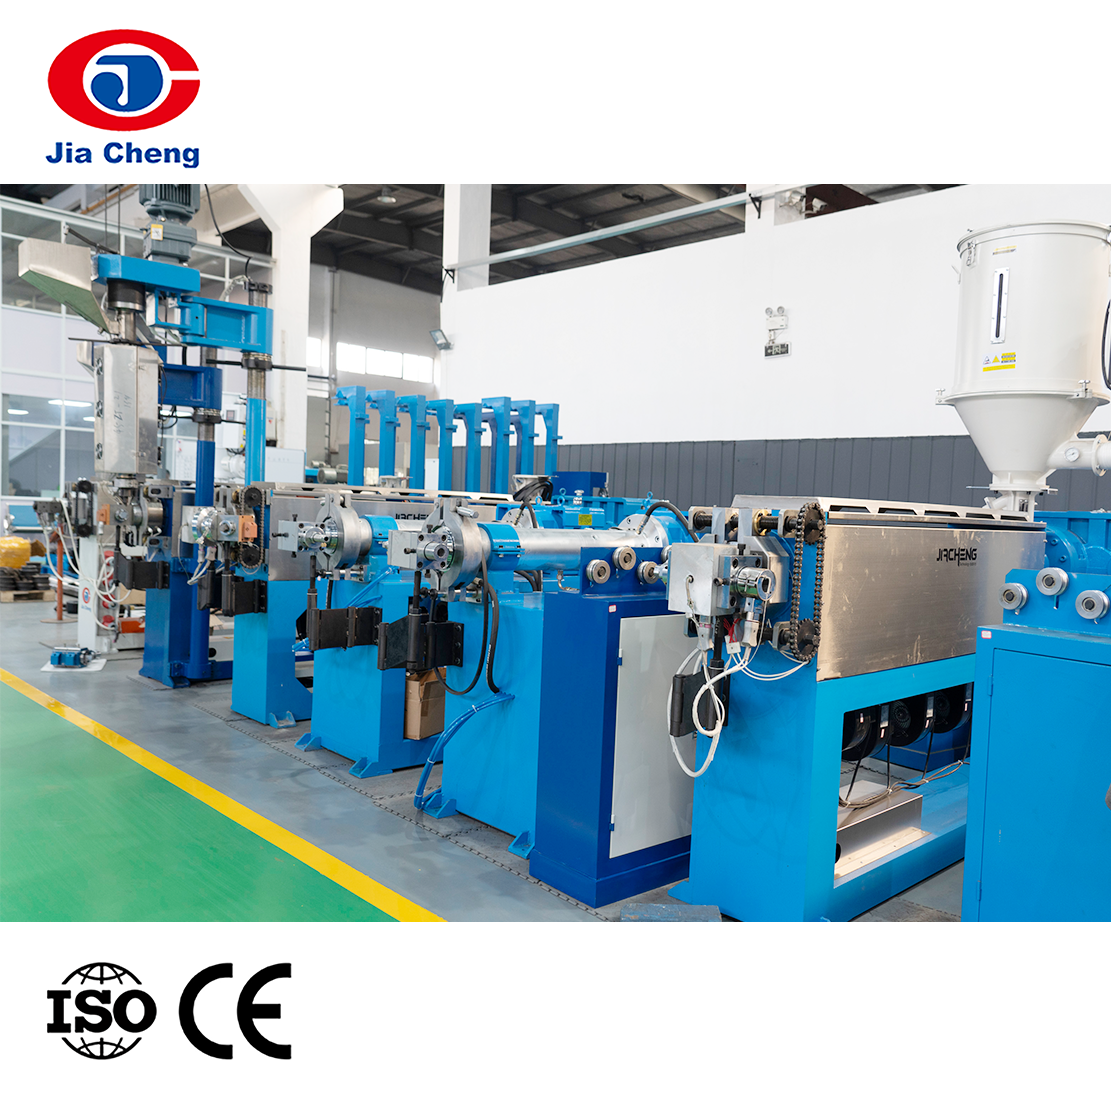
Para sa isang pangunahing linya ng insulation na tumatakbo sa PVC, PE, o XLPE, isang high-speed wire insulation production line na may pinagsamang control cabinet at feedback sa diameter ang karaniwang panimulang punto.
 High-Speed Wire Insulation Production Line para sa Core Wire Pinagsasama ng linyang ito ang preheating, extrusion, at cooling na may tumpak na kontrol, na tinitiyak ang pare-parehong kapal ng insulation at mataas na concentricity para sa PVC, PE, o XLPE core wires, na ginagawa itong perpekto para sa mga pangunahing gawain sa pagkakabukod. Tingnan ang Produkto →
Kung ang iyong istraktura ng cable ay gumagamit ng mga de-koryenteng natatanging mga layer, ang kontrol ng layer-ratio ang nagiging salik sa pagpapasya. Ang isang double o triple layers coextrusion production line ay nagpapanatili sa bawat extruder na naka-synchronize sa paligid ng isang master speed reference.
 Doble o Triple Layers Co-Extrusion Production Line Gamit ang mga naka-synchronize na extruder at master speed reference, tinitiyak ng linyang ito ang tumpak na kontrol ng layer-ratio para sa mga multi-layer na cable, mahalaga kapag ang iba't ibang mga materyales ay dapat i-co-extruded nang may katumpakan. Tingnan ang Produkto →
Para sa final sheath at jacket extrusion, nagbabago ang mga priyoridad. Karaniwang mas makapal at mas mabigat ang sheath extrusion, kaya mas mahalaga ang paghatak ng tensyon kaysa sa kapasidad. Isang cable sheath extruder machine na binuo sa paligid ng isang low-deviation screw at isang matatag na haul-off unit ang tamang tool.
 Cable Sheath Extruder Machine para sa Jacket Extrusion Binuo gamit ang isang low-deviation screw at matatag na haul-off unit, pinangangasiwaan ng makinang ito ang mas makapal na mga materyales sa sheath, na pinapanatili ang pare-parehong kapal ng pader para sa huling proteksyon ng cable. Tingnan ang Produkto →
Huwag Ipagwalang-bahala ang Mga Konduktor na Ipapakain Mo sa Extruder
Ang bawat desisyon ng automation sa linya ng extrusion ay maaaring masira ng isang hindi matatag na konduktor. Kung ang tansong wire na pumapasok sa crosshead ay may iba't ibang diameter o hindi regular na pagpahaba, ang kapal ng pader ay mag-iiba pa rin gaano man kahigpit ang mga loop ng kontrol ng extrusion na nakatutok.
Ang pagkakapare-pareho ng pagguhit ng wire ay nakakaapekto sa cross-sectional area ng konduktor at ang resistensya nito. Ang isang 1% na pagkakaiba-iba sa diameter ng wire ay nagbabago sa lugar ng konduktor ng humigit-kumulang 2%. Iyon ang dahilan kung bakit ang mga cable plant na namumuhunan sa extrusion automation ay kadalasang humihigpit din sa kanilang proseso ng pagguhit sa upstream. Kung sinusuri mo pa rin ang isang bagong linya ng pagguhit, ito ay nagkakahalaga ng pag-unawa kung paano pinamamahalaan ng isang rod breakdown machine ang tensyon , dahil ang pagkakaiba-iba ng tensyon sa panahon ng pagguhit ay isang karaniwang pinagmumulan ng hindi pagkakapare-pareho ng pagpapahaba ng konduktor.
Ang kaugnayan sa pagitan ng kalidad ng pagguhit at katatagan ng extrusion ay isa sa mga pinaka-epektibong pagpapabuti na magagamit sa isang tagagawa ng cable. Ang isang matatag na konduktor ay binabawasan ang dami ng materyal na dapat idagdag sa pagkakabukod upang matugunan ang mga minimum na kinakailangan sa dingding.
Ano ang Kahulugan Nito para sa Iyong Production Floor
Ang pag-automate ng proseso ng pagpilit para sa mga de-koryenteng bahagi ay hindi isang solong desisyon sa pagbili. Ito ay kumbinasyon ng closed-loop temperature control, turnilyo at pull-off na pag-synchronize, feedback mula sa diameter at capacitance sensor, at pag-tune na partikular sa materyal. Ang benepisyo ng pagkuha ng lahat ng apat na tama ay isang produkto na patuloy na pumasa sa mga pagsubok sa dielectric at isang palapag ng produksyon na mas kaunting polymer ang nag-aaksaya.
Ang pinakapraktikal na panimulang punto ay ang pagsukat ng kasalukuyang mga rate ng scrap at rework. Pagkatapos ay tukuyin ang linya na may pinakamataas na volume, at magsimula sa isang closed-loop na diameter at line-speed controller sa linyang iyon. Habang nagkakaroon ng kumpiyansa ang operator team, magdagdag ng capacitance feedback para sa foam lines, layer-ratio control para sa co-extrusion lines, at data logging para suportahan ang traceability audits.
Kung papalitan mo ang isang umiiral nang extruder o gagawa ng bagong linya mula sa iisang supplier, ito ay nagkakahalaga ng pagtatanong kung ang control system, disenyo ng screw, crosshead, at haul-off unit ay ginawa bilang isang sistema. Ang mga linya ng extrusion na ipinapakita sa mga card ng produkto sa itaas ay binuo ng Jiangsu Jiacheng Technology na nasa isip ang pinagsamang diskarte.